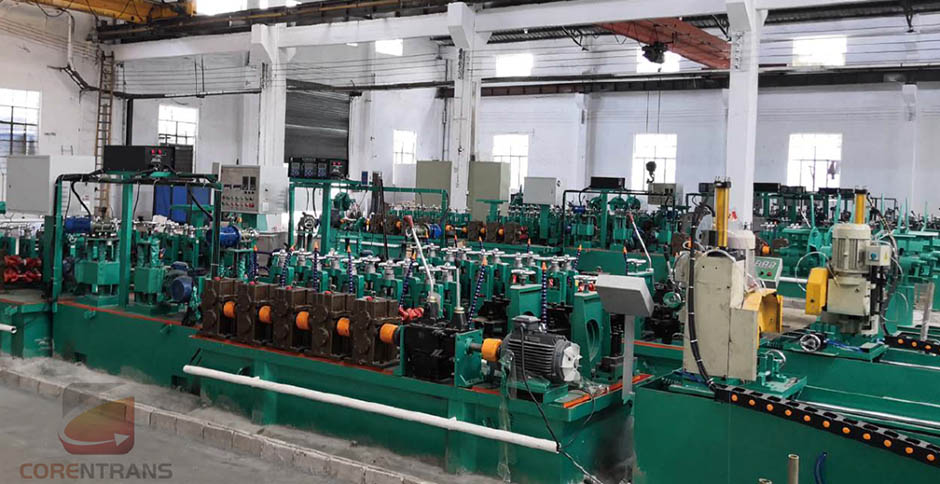
عملية تدفق وحدة الأنابيب الملحومة عالية التردد
تتكون معدات أنابيب اللحام عالية التردد بشكل أساسي من جهاز فك اللف، آلة تسوية الرأس، آلة التسوية النشطة، آلة لحام القص، جلبة التخزين الحية، آلة التشكيل والتحديد، المنشار الطائر المحوسب، آلة طحن الرأس، آلة الاختبار الهيدروليكي، الأسطوانة الساقطة، معدات كشف العيوب، آلة التعبئة، السحب المستمر عالي التردد، الأجهزة الكهربائية للخط الكامل، إلخ. تتميز وحدة الأنابيب الملحومة عالية التردد بالخصائص التالية: سرعة لحام عالية، منطقة تأثر حراري صغيرة، عدم الحاجة لتنظيف قطعة العمل قبل اللحام، قابلية لحام الأنابيب رقيقة الجدران، وقابلية لحام الأنابيب المعدنية.
تعتمد عملية إنتاج وحدة الأنابيب الملحومة عالية التردد بشكل أساسي على نوع المنتج، حيث تحتاج المواد الخام إلى المرور بسلسلة من العمليات حتى الوصول إلى المنتجات النهائية، وتتطلب هذه العمليات مجموعة متنوعة من الآلات والمعدات وأجهزة اللحام والتحكم الكهربائي والاختبار، ويتم ترتيب هذه الأجهزة والمعدات بطرق معقولة مختلفة وفقًا لمتطلبات العمليات المختلفة. العملية النموذجية للأنابيب الملحومة عالية التردد: القص الطولي – فك اللف – تسوية الشريط – قص الرأس والذيل – لحام الشريط التناكبي – تخزين الجلبة الحية – التشكيل – اللحام – إزالة النتوءات – التحديد – كشف العيوب – القطع الطائر – الفحص الأولي – استقامة الأنبوب – معالجة مقاطع الأنبوب – الاختبار الهيدروليكي – كشف العيوب – الطباعة والطلاء – المنتجات النهائية.
على سبيل المثال، آلة التحكم في الأنابيب الزخرفية، تتضمن عملية إنتاج المعدات بشكل أساسي الجوانب التالية.
1. التحميل: من خلال حامل التحميل يتم وضع الشريط الفولاذي بالترتيب، ويتم نقل الشريط الفولاذي إلى قسم التشكيل عبر قوة سحب المحرك، ويستمر ذلك طوال الوقت.
2. قسم التشكيل: يتم تشكيل الشريط الفولاذي المسطح عن طريق البثق بقوالب اللفات، وفي البداية يتم الحصول على النموذج الأولي للأنبوب الفولاذي المقاوم للصدأ.
3. قسم اللحام: يتم لف حافتي الشريط الفولاذي، ويتم لحامهما بدرجة حرارة عالية عبر آلة اللحام، ويُعرف ذلك بلحام الأنبوب الفولاذي المقاوم للصدأ.
4. قسم الطحن: يتم تبريد الأنبوب الفولاذي المقاوم للصدأ في الحالة عالية الحرارة بالماء بعد اللحام، ويتم طحن نتوءات اللحام لتحسين استواء خط اللحام.
5. التحديد والاستقامة: قد يحدث تشوه طفيف في استدارة الأنبوب الفولاذي المقاوم للصدأ بسبب درجة حرارة اللحام العالية والتبريد بالماء. يتم التحديد والاستقامة عبر اللفات، لتحديد الاستدارة أو التربيع النهائي للأنبوب الفولاذي المقاوم للصدأ.
6. قسم القطع: من خلال القطع بشفرة المنشار أو القطع الهيدروليكي، يتم قطع الأنبوب بذكاء وفقًا لاحتياجات المستخدم الفعلية لطول الأنبوب.
7. إخراج المادة: من خلال حامل الإخراج، يتم وضع المنتجات نصف المصنعة دون تلف أو ضغط.
8. التلميع: يتم نقل المنتجات نصف المصنعة إلى آلة تلميع الأنابيب الفولاذية المقاومة للصدأ لتلميع سطح المنتج النهائي وتعبئته.
9. التعبئة: يتم تعبئة الأنبوب الزخرفي البلوري اللامع عبر آلة التعبئة أو التعبئة اليدوية للشحن.
فهم هذه النقاط التسع، لا مشكلة في عملية إنتاج معدات آلة التحكم في الأنابيب الفولاذية المقاومة للصدأ. الخمر الجيدة لا تحتاج إلى إعلان، ولكن يجب أيضًا استخدام الطريقة الصحيحة، وكذلك العثور على مصنع جيد للحصول على إرشادات فردية.