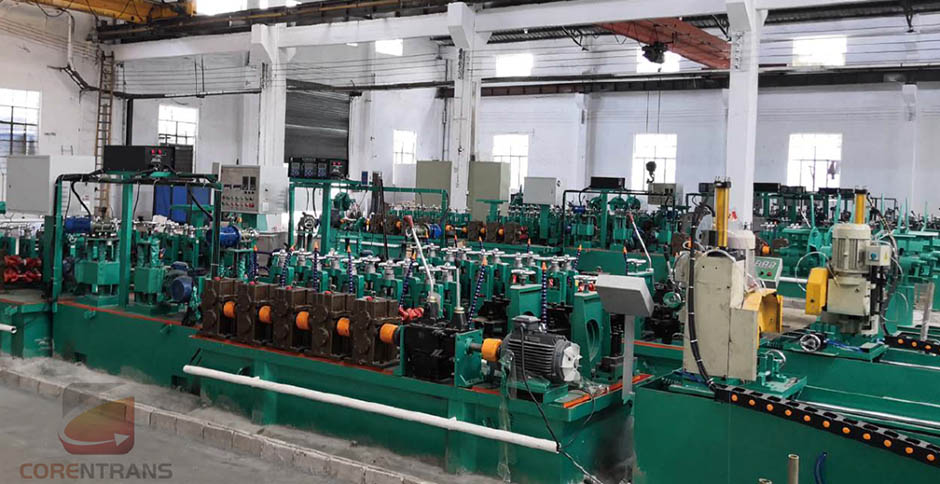
Flujo de Proceso de la Unidad de Tubería Soldada de Alta Frecuencia
El equipo de tubería soldada de alta frecuencia consiste principalmente en desbobinador, máquina de enderezado de cabezales, máquina niveladora activa, soldadora de cizalla a tope, acumulador de almacenamiento, máquina formadora y calibradora, sierra voladora computarizada, máquina de fresado de cabezales, máquina de prueba hidráulica, rodillo de caída, equipo de detección de fallas, atadora, arrastre de CC de alta frecuencia, aparatos eléctricos de línea completa, etc. Las características de la unidad de tubería soldada de alta frecuencia son: alta velocidad de soldadura, pequeña zona afectada por el calor de soldadura, no es necesario limpiar la pieza de trabajo para soldar, se puede soldar tubería de pared delgada, se puede soldar tubería metálica.
El proceso de producción de la unidad de tubería soldada de alta frecuencia depende principalmente de la variedad del producto, desde las materias primas hasta los productos terminados es necesario pasar por una serie de procesos para completarlos. Estos procesos requieren una variedad de maquinaria y equipo, así como dispositivos de soldadura, control eléctrico y pruebas. Estos dispositivos y equipos se organizan de manera razonable según los diferentes requisitos del proceso. El proceso típico de la tubería soldada de alta frecuencia es: cizallado longitudinal – desbobinado – nivelación de la tira – cizallado de cabeza y cola – soldadura a tope de la tira – almacenamiento en acumulador – formado – soldadura – eliminación de rebabas – calibrado – detección de fallas – corte volador – inspección inicial – enderezado de tubería – procesamiento de secciones de tubería – prueba hidráulica – detección de fallas – impresión y recubrimiento – productos terminados.
Tomando como ejemplo la máquina de control de tubería decorativa, el proceso de producción del equipo incluye principalmente los siguientes aspectos.
1. Carga: a través del bastidor de carga, la tira de acero se coloca en orden, y mediante la tracción de la potencia del motor, se transmite la tira de acero hasta la sección de formado, continuando de esta manera.
2. Sección de formado: la tira de acero plana pasa por el molde de rodillos para extrusión y moldeado, dando inicio al prototipo de la tubería de acero inoxidable.
3. Sección de soldadura: los dos bordes de la tira de acero enrollada se sueldan a alta temperatura mediante la máquina de soldar, formando la soldadura de la tubería de acero inoxidable.
4. Sección de rectificado: la tubería de acero inoxidable en estado de alta temperatura se enfría con agua después de la soldadura, y se rectifica la protuberancia de la soldadura para mejorar la planitud de la junta soldada.
5. Calibrado y enderezado: la redondez y el grado de conducción de la tubería de acero inoxidable pueden sufrir una ligera deformación debido a la alta temperatura de soldadura y al enfriamiento con agua. Mediante los rodillos de calibrado y enderezado, se determina finalmente la redondez o cuadratura de la tubería de acero inoxidable.
6. Sección de corte: mediante corte con hoja de sierra o corte hidráulico, se corta la tubería de forma inteligente según la longitud requerida por el usuario.
7. Descarga del material: mediante el dispositivo de descarga, se colocan los productos semiacabados sin daños ni presión.
8. Pulido: los productos semiacabados se transportan a la maquinaria de pulido de tuberías de acero inoxidable para el abrillantado de la superficie del producto terminado.
9. Embalaje: el tubo decorativo cristalino brillante se embala mediante la máquina empacadora o de forma manual para su envío.
Entendiendo estos 9 puntos, no hay problema con el proceso de producción del equipo de la máquina de control de tubería de acero inoxidable. El buen vino no necesita publicidad, pero también se debe usar el método correcto, así como encontrar un buen fabricante para tener una guía personalizada.