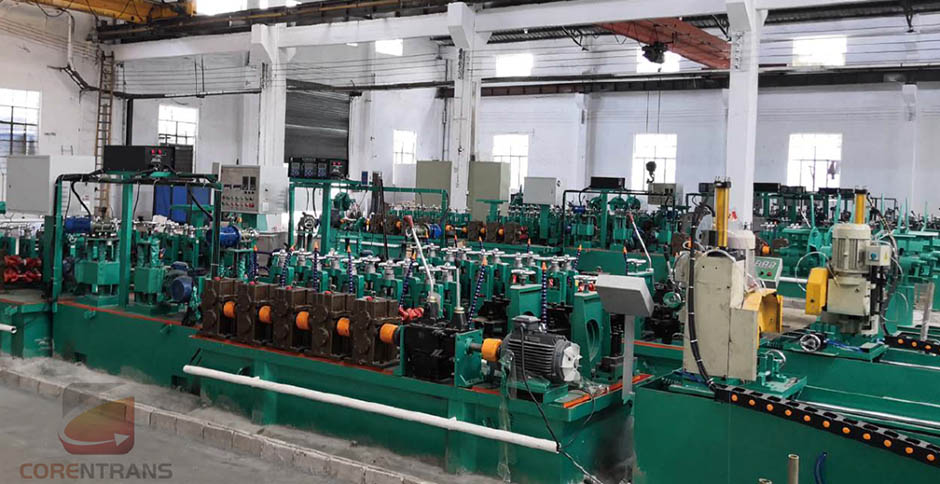
고주파 용접 파이프 설비의 공정 흐름
고주파 용접 파이프 설비는 주로 언코일러, 직두기, 능동 교정기, 전단 맞대기 용접기, 저장 라이브 슬리브, 성형 사이징 머신, 전산화 플라잉 쏘, 밀링 헤드 머신, 수압 시험기, 드롭 롤러, 결함 검출 장비, 포장기, 고주파 DC 드래그, 전 라인 전기 기기 등으로 구성됩니다. 고주파 용접 파이프 유닛의 특징은 용접 속도가 빠르고, 용접 열영향부가 작으며, 용접 대상물을 세척할 필요가 없고, 박관 파이프를 용접할 수 있으며, 금속 파이프를 용접할 수 있다는 점입니다.
고주파 용접 파이프 유닛 생산 공정은 주로 제품 종류에 따라 달라지며, 원자재에서 완제품까지 일련의 공정을 거쳐야 하며, 이러한 공정을 완료하려면 다양한 기계 설비와 용접, 전기 제어, 검사 장치가 필요하며, 이러한 장치와 설비는 공정 요구 사항에 따라 다양하게 합리적으로 배치됩니다. 고주파 용접 파이프의 대표적인 공정은 종방향 전단 – 언코일링 – 스트립 교정 – 두부 및 미부 전단 – 스트립 맞대기 용접 – 라이브 슬리브 저장 – 성형 – 용접 – 버 제거 – 사이징 – 결함 검출 – 플라잉 컷 – 초기 검사 – 파이프 교정 – 파이프 절단 가공 – 수압 시험 – 결함 검출 – 인쇄 및 코팅 – 완제품입니다.
장식용 파이프 제어 머신을 예로 들면, 설비 생산 공정은 주로 다음과 같은 측면을 포함합니다.
1. 장입: 장입 랙을 통해 강철 스트립을 순서대로 배치하고, 모터 동력 견인을 통해 강철 스트립을 성형 구간까지 전송하며, 계속해서 진행합니다.
2. 성형 구간: 평평한 강철 스트립이 롤 다이 압출 성형을 통해 스테인리스 강관 프로토타입의 시작이 됩니다.
3. 용접 구간: 강철 스트립의 두 가장자리를 말아 올린 후, 용접기의 고온 용접을 통해 스테인리스 강관 용접부가 형성됩니다.
4. 연삭 구간: 고온 상태의 스테인리스 강관을 수냉 용접한 후, 스테인리스 강관 용접 돌기를 연삭하여 용접 이음매의 평탄도를 향상시킵니다.
5. 사이징 및 교정: 용접 고온과 수냉으로 인해 스테인리스 강관의 진원도와 구동 정도에 약간의 변형이 발생할 수 있습니다. 롤러를 통한 사이징 및 교정으로 스테인리스 강관의 진원도 또는 각형도를 최종 결정합니다.
6. 절단 구간: 톱날 절단 또는 유압 절단을 통해 사용자의 실제 필요에 따라 파이프 길이를 지능적으로 절단합니다.
7. 재료 하치: 하치대를 통해 반제품을 손상이나 압력 없이 안전하게 배치합니다.
8. 연마: 반제품을 스테인리스 강관 연마 기계로 운반하여 완제품 표면 포장 공정의 광택 처리를 진행합니다.
9. 포장: 광택 처리된 크리스탈 장식용 관을 포장 기계 또는 수동 포장을 통해 출하 준비를 합니다.
이 9가지 사항을 이해하면 스테인리스 제어관 기계 설비 생산 공정에 대해 문제가 없습니다. 좋은 술은 골목이 필요 없지만, 올바른 방법을 사용하고 좋은 제조업체를 찾아 일대일 지도를 받는 것도 중요합니다.