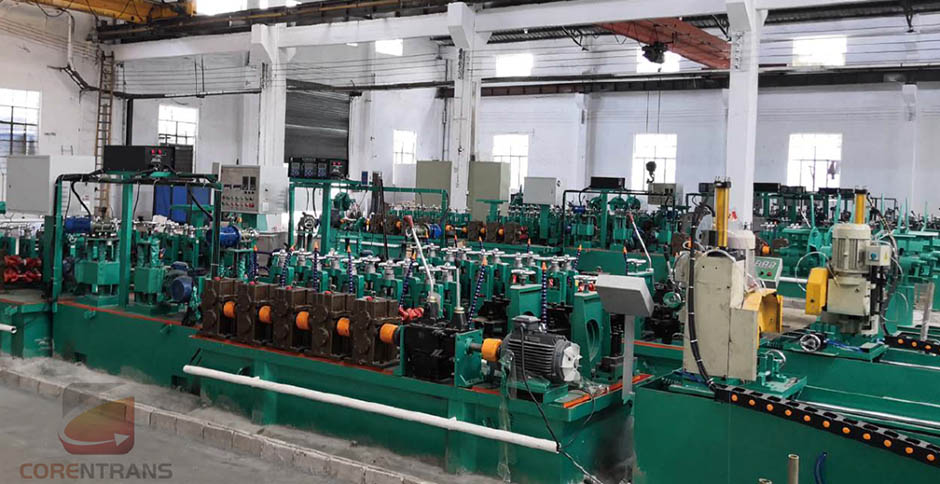
Процесс производства высокочастотной сварной трубы
Основное оборудование для производства высокочастотных сварных труб состоит из разматывателя, правильной машины, активной правильной машины, стыкосварочной машины, накопительного петлевого устройства, формовочно-калибровочного стана, компьютеризированной летучей пилы, торцефрезерного станка, гидроиспытательной машины, опускного ролика, дефектоскопического оборудования, упаковочного пресса, высокочастотного выпрямителя, электрооборудования всей линии и т. д. Характеристики высокочастотного сварочного агрегата: высокая скорость сварки, малая зона термического влияния сварки, отсутствие необходимости зачистки свариваемой заготовки, возможность сварки тонкостенных труб, возможность сварки металлических труб.
Производственный процесс высокочастотного сварочного агрегата в основном зависит от вида продукции: от сырья до готовых изделий необходимо пройти ряд процессов, для выполнения которых требуется разнообразное механическое оборудование, а также сварочные, электронные системы управления и испытательные устройства. Эти устройства и оборудование в соответствии с различными технологическими требованиями имеют разнообразную рациональную компоновку. Типовой процесс высокочастотной сварки труб: продольная резка – разматывание – правка полосы – обрезка головы и хвоста – стыковая сварка полосы – накопление в петлевом накопителе – формовка – сварка – удаление грата – калибровка – дефектоскопия – летучая резка – первичный контроль – правка труб – обработка концов труб – гидроиспытание – дефектоскопия – маркировка и нанесение покрытия – готовая продукция.
Возьмем, к примеру, станок для производства декоративных труб: производственный процесс оборудования в основном включает следующие аспекты.
1. Загрузка: с помощью загрузочного стеллажа стальная лента укладывается по порядку, через тяговое усилие двигателя передается на формовочный участок, и так непрерывно.
2. Формовочный участок: плоская стальная лента формуется экструзией через роликовые штампы, получая прототип трубы из нержавеющей стали.
3. Сварочный участок: два края свернутой стальной ленты свариваются при высокой температуре на сварочном аппарате, образуя сварной шов трубы из нержавеющей стали.
4. Шлифовальный участок: труба из нержавеющей стали в высокотемпературном состоянии после сварки охлаждается водой, производится шлифовка выступа сварного шва для улучшения его плоскостности.
5. Калибровка и правка: из-за высокой температуры сварки и последующего водяного охлаждения круглая форма трубы из нержавеющей стали может слегка деформироваться. С помощью калибровочных и правильных роликов окончательно определяется круглость или квадратность трубы из нержавеющей стали.
6. Участок резки: с помощью резки пильным диском или гидравлической резки производится интеллектуальная резка труб на длину в соответствии с фактическими потребностями пользователя.
7. Съем материала: с помощью приемного устройства полуфабрикаты укладываются без повреждений и давления.
8. Полировка: полуфабрикаты транспортируются на полировальное оборудование для труб из нержавеющей стали для придания блеска поверхности готового изделия перед упаковкой.
9. Упаковка: готовая блестящая кристально-декоративная труба упаковывается с помощью упаковочной машины или вручную для отгрузки.
Если вы поняли эти 9 пунктов, то с производственным процессом оборудования для изготовления труб из нержавеющей стали проблем не возникнет. Хороший товар не нуждается в рекламе, но также необходимо использовать правильный метод и найти хорошего производителя для индивидуального руководства.